
У производњи ултрапрецизне опреме, многи приписују основну тачност машина стабилности материјала и прецизности обраде, али занемарују одлучујући утицај „тачности подударања површине“ на укупне перформансе. Прецизне гранитне компоненте служе као основни стандарди за врхунску полупроводничку, ласерску инспекцију и метролошку опрему. Поред инхерентних материјалних предности мале деформације и јаког пригушења вибрација, оне се у великој мери ослањају на наменске рафинисане процесе обраде површине. Врхунска технологија површине може темељно решити скривене проблеме уобичајене у прецизној монтажи, као што су виртуелни контакт, савијање ивица, тачке стезања под напоном и неравномерни зазори, омогућавајући висок степен подударања између гранитних делова и комплетне структуре машине.
Обична обрада камена има за циљ само испуњавање димензионалних толеранција и постизање светле површине, што не може задовољити логику ултрапрецизне монтаже. Гранитна површина након конвенционалног брушења може изгледати равна голим оком, али ипак садржи бројне неуређене трагове брушења, микроскопске таласе и зоне концентрације напона на ивицама на микро нивоу. Такви дефекти остају непримећени код опште машинске монтаже. Међутим, код нанопрецизне опреме, ситни зазори директно покрећу померање силе стезања, микро-подрхтавање током рада машине, померање референтне тачке током дугог века трајања и погоршање тачности поновног позиционирања. Ово објашњава зашто многи јефтини гранитни додаци испуњавају димензионалне захтеве, али пружају нестабилну прецизност на машини.
Основна логика ZHHIMG-ове рафиниране технологије обраде површина више није само „изравнавање површине“, већ постизање механичке равнотеже целе површине и геометријског подударања на целој површини спајања. Опремљена окружењима за обраду са константном температуром, константном влажношћу и без прашине, плус великим високопрецизним машинама за брушење, наша фабрика је успоставила прецизан систем обраде површина који се разликује од уобичајених индустријских стандарда. Уместо масовног брушења великом брзином, усвајамо рафинирани процес нискобрзинског, равномерног и поновљеног обрађивања како бисмо елиминисали разлике у правцу брушења. Ово обезбеђује конзистентну микро-равност на предњој и задњој страни компоненте, ивицама за спајање са четири стране и референтним равнима за монтажу, фундаментално елиминишући недостатке склапања као што су делимични виртуелни контакт и локални тврди контакт.
Циљајући честе проблеме при склапању гранита, укључујући урушавање ивица, концентрацију напона на ивицама и деформацију око рупа, примењујемо ексклузивне локалне процесе профилисања. Након сечења и грубе обраде, ивице камена имају тенденцију да развију скривене микропукотине и акумулирано напрезање. Без префињене обраде, напрезање ће се постепено ослобађати након склапања и стезања и узроковати микродеформацију површина за спајање. Високопрецизна завршна обрада површине, изравнавање за ублажавање напона и глатка обрада прелаза углова одржавају сваку тачку монтаже, зону спајања и спојну чеону површину у стабилном и уједначеном механичком стању, обезбеђујући равномерну расподелу силе, чврсто спајање и нулти заостали напон током склапања. контакт површине на целој површини. За конвенционално обрађени камен, стварна ефективна површина спајања након склапања је мања од 70%. Преостали зазори постају опасности за пренос вибрација, накупљање прашине и термичку деформацију. За референтне гранитне делове након префињене обраде, ефективна површина спајања значајно расте. Склопљена структура машине постаје компактнија са уједначеном крутошћу, без резонанције и померања током рада великом брзином, пружајући стабилне податке о позиционирању и инспекцији. 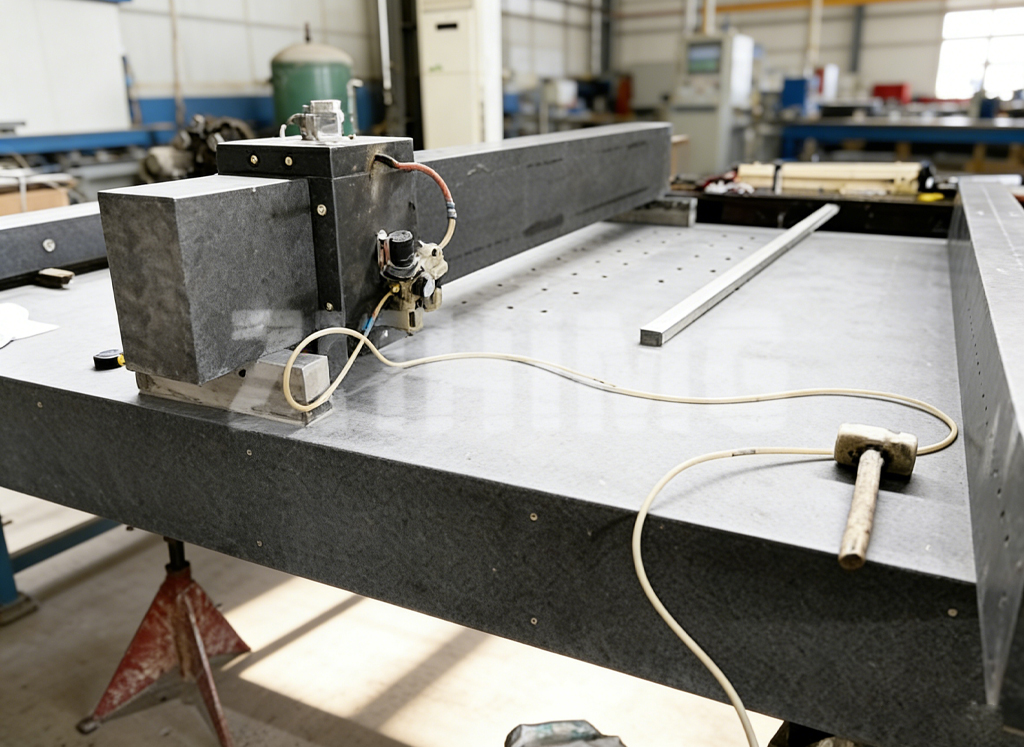
Предности ове технологије су посебно изражене код екстра дугих и екстра широких гранитних машинских кревета и порталних греда. Камен великих димензија је склон неуједначеној текстури обраде, деформацији распона и недоследном налегању између два краја. Користећи велику тонажу, капацитет прецизног брушења великих димензија заједно са ручном завршном обрадом на наноразмери, ZHHIMG врши зонско нивелисање и калибрацију пуног опсега за компоненте великог распона. Гарантује доследне перформансе налегања екстра дугих радних предмета и избегава уобичајени индустријски недостатак „шупље средине и чврстог контакта на оба краја“ за велике делове.
Са становишта крајњег корисника, врхунска обрада површине не само да побољшава квалитет монтаже и прецизност уклапања, већ и директно смањује тешкоће пуштања опреме у рад, учесталост рекалибрације и трошкове одржавања. Гранитне структуре са уједначеним уклапањем и стабилним напоном могу задржати оригиналну тачност машине дуго времена, испуњавајући строге захтеве дугорочног рада у чистим просторијама за полупроводнике, високофреквентној ласерској обради и сценаријима прецизне метролошке инспекције.
Укратко, горња граница тачности склапања прецизних гранитних делова одређена је рафинисаним површинским процесима. Сировине дефинишу стабилност, док површинска обрада одлучује о компатибилности склапања и дугорочној укупној прецизности машине. Диференцираним системом прецизне површинске обраде, ZHHIMG решава разне скривене недостатке склапања обичног камена и пружа поузданија решења за гранитне референтне вредности за глобалну ултрапрецизну опрему са вишим стандардима монтаже.
Време објаве: 14. септембар 2026.