
Након што се прецизне гранитне компоненте заврше брушењем, висока тачност се не може постићи једноставним директним склапањем. Померање референтне тачке и оштећења услед равности која се јављају током комплетне фазе склапања машине у многим пројектима често нису узрокована недовољним квалитетом самог камена, већ неправилним радом приликом склапања. За разлику од челика и ливеног гвожђа, гранит се одликује великом кртошћу и осетљивошћу на концентрисана локална оптерећења. Његова референтна радна површина достиже прецизност на нано нивоу; свако неодговарајуће стезање, неравномерна сила или непажљиво чишћење могу довести до неповратног губитка тачности.
Припрема пре монтаже је први корак који многи инжењери лако превиђају. Монтажни радови не би требало да почну одмах након распакивања. Гранитна компонента мора да се налази унутар монтажне радионице ради изједначавања температуре, тако да температура камена у потпуности одговара температури околине. Ако постоји температурна разлика између камена и околине, споро термичко ширење и скупљање након монтаже створиће скривени напон унутар целе машине. Такође је потребно темељно чишћење. Не бришите референтне површине обичним памучним предивом или тврдим стругачима. Остаци отпадака и честице металне прашине на површинама за спајање биће утиснути у површину тла након причвршћивања, остављајући трајне огреботине и оштећујући референтну раван. ZHHIMG пружа посебан потрошни материјал за чишћење и упутства за употребу уз испоручени производ како би се избегли такви рани ризици.
Решења за позиционирање и стезање су основне контролне тачке за склапање гранита. Крути причвршћивачи се никада не смеју користити за чврсто стезање бочних ивица камена или директно референтних радних површина. Гранит се може похвалити одличном отпорношћу на компресију, али слабом отпорношћу на смицање и ударце. Јако стезање у једној тачки лако покреће невидљиве микропукотине које се временом постепено шире и изазивају референтну деформацију. Зреле индустријске праксе усвајају меке контактне носаче са равномерно распоређеним вишетачкастим носећим структурама како би се распоредила оптерећења, одржавајући гранит у слободном и опуштеном стању без увођења додатног напрезања при склапању. Положај свих тачака ослањања захтева претходно израчунавање како би се избегли превисни делови и спречила деформација савијања изазвана сопственом тежином.
Причвршћивање такође захтева постепен поступак. Када су гранитне компоненте спојене са металним базама, вођицама и склоповима ваздушних лежајева, вијци се не могу затегнути до пуног обртног момента одједном. Треба усвојити дијагонално постепено затезање, постепено примењујући обртни момент уз континуирано праћење промена равности. Метали и гранит се разликују по карактеристикама термичког ширења. Компензационе структуре морају бити резервисане у фази пројектовања како би се спречило међусобно повлачење између два материјала под променама температуре, што намеће континуирано додатно напрезање граниту. Забрањено је присиљавање подизања или гурања гранитних референтних делова ради поравнавања монтажних рупа током монтаже, јер такво грубо поравнање блокира преостали напон унутар камена.
Заштита животне средине током монтаже је неопходна. Чак и ван метролошке просторије са константном температуром, зона монтаже треба да буде без прашине како би се избегло падање остатака брушења и металних струготина на референтне површине. Флексибилне привезнице морају се користити са унапред пројектованим тачкама за подизање током руковања и дизања; челична ужад не смеју директно додиривати камене површине како би се спречило крзање и оштећење ивица. За гранитне платформе које захтевају монтажу модула ваздушних лежајева и оптичких компоненти, особље треба да избегава директно стајање на референтне радне површине. Ако је приступ обавезан у радним условима, морају се поставити посебне заштитне простирке како би се распоредила телесна тежина и спречило локално преоптерећење. 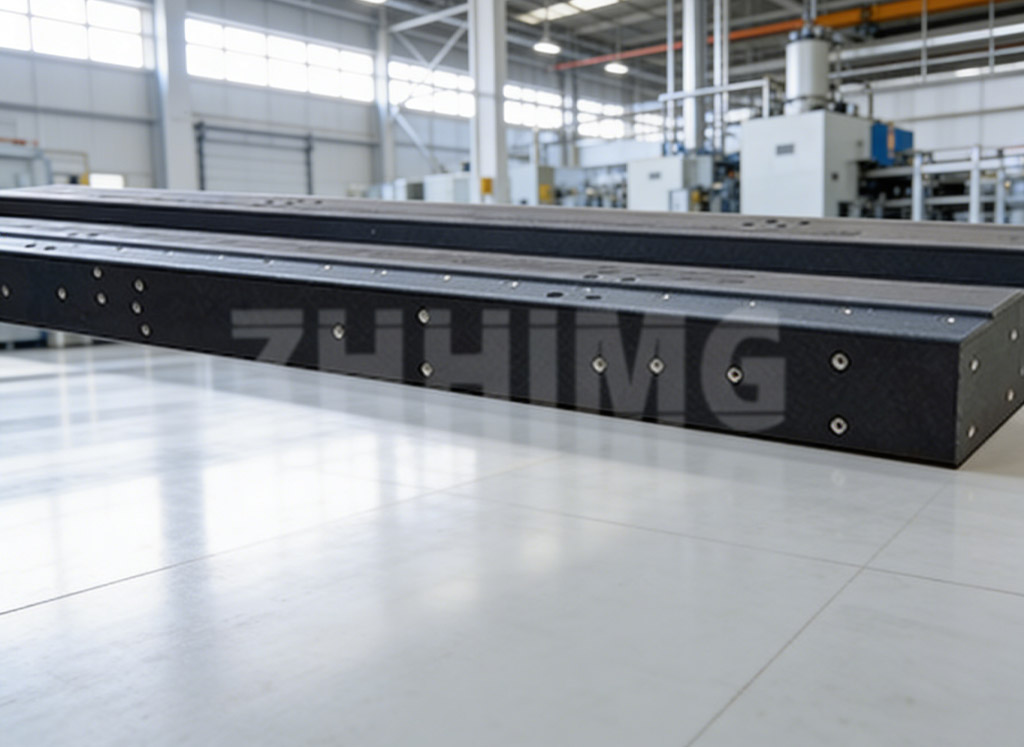
Завршетак монтаже не значи тренутно пуштање у рад. Мора се резервисати фаза мировања и поновног прегледа. Након што су сви конектори потпуно причвршћени, склоп мирује неко време како би се ослободио привремени напон настао током монтаже, након чега следи поновно мерење равности и праволинијости помоћу високопрецизних инструмената. Ако се открије померање тачности, оно се не може исправити присилним затезањем вијака. Растављање је потребно како би се проверили услови ослоњавања и постављања и поново подесила шема монтаже. Многи купци журе да ставе опрему у рад и прескачу мировање и поновно испитивање. Деформација референтних тачака се открива тек током потпуног пуштања машине у рад, што доводи до изузетно високих трошкова поновног рада.
Укратко, основни принцип за склапање прецизних гранитних компоненти је минимизирање утицаја спољашњих сила и избегавање уношења додатног напрезања. Гранит пружа изванредну димензионалну стабилност само када је без неразумних спољашњих сила и оштећења тврде површине. Од постављања на константној температури и флексибилног ослонца, до постепеног причвршћивања и поновне инспекције након завршетка, сваки детаљ склапања штити инхерентни високопрецизни репер камена. Користећи богато искуство из бројних пројеката, ZHHIMG пружа препоруке за склапање према цртежима опреме купаца пре испоруке производа, помажући клијентима да очувају прецизност током склапања и гарантују стабилан дугорочни рад комплетних машина.
Време објаве: 14. септембар 2026.