
1. Разлика у стандарду сировина: мешани камен ниске густине у односу на просејани чисти црни гранит високе густине
Обични гранитни делови на тржишту углавном користе мешане камене материјале са неуједначеним пореклом, мешаним минералним зрнима и преосталом растреситом текстуром. Неки произвођачи чак користе и замене за мермер како би смањили трошкове. Такви материјали имају ниску густину, неуједначену унутрашњу структуру, високу апсорпцију воде и лошу отпорност на температуре. Иако се могу полирати да би се испунили основни стандарди равности, склони су микродеформацијама и померању тачности након дуготрајне употребе.
Све компоненте стабилног гранита опремског квалитета строго користе чисти црни гранит високе густине са стабилном минералном фазом и компактном структуром зрна. Сирови камен се просејава слој по слој како би се елиминисале растресите жиле, порозни делови и подручја са меким нечистоћама. Укупна густина је уједначена и далеко премашује обичне камене материјале, пружајући основну структурну чврстоћу и дугорочну геометријску стабилност за прецизну опрему.
2. Разлика у третману унутрашњег стреса: без третмана старења наспрам вишестепеног ублажавања стреса старењем
Већина обичних гранитних производа подлеже само једноставном сечењу и брушењу површине без професионалних поступака отпуштања напона. Камен задржава масивна унутрашња напрезања настала током рударења и обраде. Након уградње и употребе, под утицајем температурне разлике у радионици и механичких вибрација, заостала напрезања се полако ослобађају, што резултира невидљивим савијањем, слабљењем равности и нестабилним подацима мерења.
Гранитне компоненте опремског квалитета морају проћи стандардизовани вишестепени третман старења, укључујући природно старење услед постављања и симулирано старење услед вибрација. Процес отпуштања напона дугог циклуса потпуно елиминише унутрашњи неуравнотежени напон, осигуравајући да структурна геометрија остане непромењена дуго времена чак и у условима континуираних вибрација и променљивих температура у радним окружењима.
3. Разлика у производном окружењу: обична радионичка обрада у односу на константну температуру и прецизну радионицу изоловане од вибрација
Обична обрада гранита се обавља у обичним индустријским радионицама без сталне контроле температуре и мера изолације вибрација. Вибрације тла, флуктуације протока ваздуха и температурни помак узроковаће суптилне грешке у процесу брушења. Ове скривене грешке се не могу визуелно видети, али ће континуирано утицати на тачност рада опреме у стварној употреби.
Професионална опрема за завршну обраду гранита, монтажу и тестирање обављају се у професионалној радионици од 10.000 квадратних метара, са константном температуром и влажношћу, без прашине. Супер дебели тврди бетонски под и околни антивибрациони ровови ефикасно изолују спољашње вибрационе сметње. Опремљена тихим системима за кретање, цела радионица одржава стабилно прецизно окружење, осигуравајући да су тачност обраде и подаци тестирања сваке компоненте тачни, ефикасни и поновљиви. 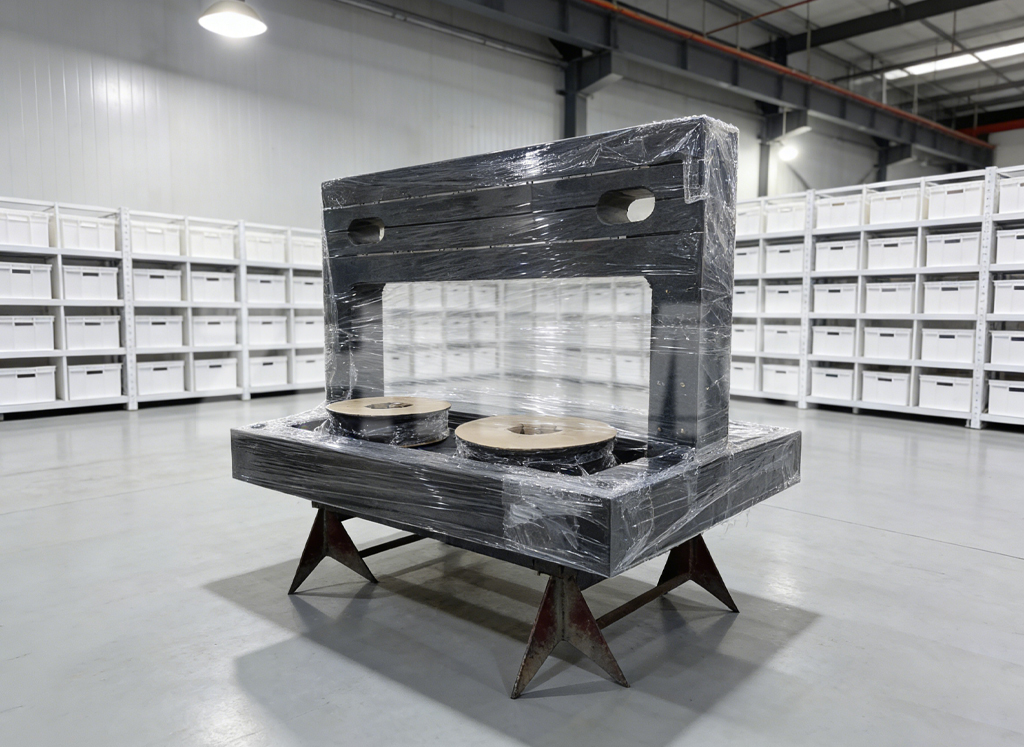
4. Разлика у стандардима тестирања: једноставна детекција наспрам калибрације са праћењем по пуном стандарду
Произвођачи обичних гранита користе само једноставне мерне алате за контролу равности, недостају им систематски алати за прецизно испитивање. Подаци о испитивању немају ауторитативни извор калибрације и не могу се пратити, што резултира недоследном тачношћу производа и непоузданом стабилношћу серије.
Компоненте од гранита врхунског квалитета користе опрему за тестирање светске класе, укључујући немачке Mahr мераче, јапанске Mitutoyo прецизне тестере, швајцарске WYLER електронске либеле и британске Renishaw ласерске интерферометре. Све податке о детекцији калибришу националне и покрајинске метролошке институције и у потпуности су у складу са глобалним стандардима као што су DIN, ASME, JIS, GB и BS. Комплетни системи за тестирање са могућношћу праћења осигуравају да је сваки индекс прецизности производа тачан, стабилан и међународно признат.
5. Разлика у техничкој изради: само механичко брушење у односу на ручно нано-прецизно полирање + стандардна стручна обука
Обична обрада гранита се у потпуности ослања на механичко брушење, без фине ручне корекције и компензације грешака засноване на искуству. Процес је јединствен и не може елиминисати ситне структурне недостатке изазване разликама у текстури камена.
Професионална производња гранита комбинује високопрецизну ЦНЦ опрему и деценије искуства искусних ручних полирања. Сви техничари пролазе дугорочну стандардизовану обуку о глобалним метролошким стандардима. Искусни мајстори полирања могу прецизно контролисати уклањање материјала на микронском нивоу, остварујући прецизност равности на нано нивоу коју чиста механичка обрада не може постићи, што значајно побољшава стабилност и конзистентност висококвалитетних прецизних компоненти.
6. Разлика између квалификације фабрике и истраживања и развоја: несертификоване мале радионице у односу на стандардизоване међународне произвођаче врхунске опреме
Обичне фабрике за прераду гранита немају комплетне међународне сертификате система управљања и независна права интелектуалне својине, са нестабилним управљањем процесима и без стандардизованог система контроле квалитета.
Као водећи произвођач ултрапрецизног гранита и прецизних компоненти са пуним сертификатима ISO9001, ISO14001, ISO45001 и CE, ZHHIMG поседује више од 20 међународних патената и заштитних знакова регистрованих у Европи, Америци и Југоисточној Азији. Компанија има дугорочну дубинску сарадњу са светски познатим универзитетима и метролошким институцијама, континуирано оптимизујући технологију обраде и методе испитивања. Стандардизовано управљање предузећем, строге политике квалитета и обавезе нулте обмане оријентисане на купце осигуравају да сви испоручени производи одржавају конзистентне перформансе прецизности врхунске опреме.
7. Разлика у перформансама апликације: краткорочна равност у односу на дугорочно стабилне перформансе бенчмарка
Обични гранитни делови могу испунити само привремене захтеве равности и погодни су само за детекцију ниске прецизности и обичне сценарије механичке подршке. Не могу се прилагодити високопрецизним областима као што су полупроводници, ласерска ултрапрецизна обрада и тестирање нових енергија.
Компоненте од гранита стабилног квалитета опреме су специјално развијене за ултра-прецизне индустријске сценарије, широко се користе у CMM координатним мерним машинама, AOI оптичкој инспекцији, XRAY детекцији, полупроводничкој опреми, платформама линеарних мотора, прецизној ласерској опреми и новој опреми за тестирање енергије. Оне одржавају ултра-високу стабилност, отпорност на вибрације и задржавање прецизности током дужег времена, постајући незаобилазан стандард прецизности у модерној ултра-прецизној индустрији.
Закључак
Разлика између обичних гранитних делова и стабилних гранитних компоненти опремског квалитета не огледа се у равности површине, већ у квалитету сировина, обради напона, производном окружењу, следљивости испитивања, техничкој изради и стандардизованој фабричкој чврстоћи. За производњу врхунске прецизне опреме, само строго проверен, потпуно стар, прецизно тестиран и професионално обрађен гранит опремског квалитета може осигурати дугорочно стабилан рад прецизне опреме.
Као произвођач ултрапрецизних компоненти светске класе, ZHHIMG се увек придржава строгих стандарда прецизне производње, елиминише инфериорне обичне камене материјале из извора и пружа глобалним купцима заиста високо стабилне, прецизне гранитне структурне делове и мерне референтне вредности.
Време објаве: 10. август 2026.