
У прецизним применама сечења, брушења и микрообраде, вибрације при обради остају тврдоглави изазов за процесне инжењере. Самопобуђене вибрације које се јављају између алата за резање и радног предмета током обраде стварају таласе и трагове вибрација на површинама радног предмета, деградирајући завршну обраду површине. У тешким случајевима, убрзавају хабање алата и ограничавају надоградњу параметара резања. Многи произвођачи се и даље боре да елиминишу трагове вибрација чак и након оптимизације вретена и подешавања параметара резања. Основни узрок често лежи у недовољним динамичким перформансама лежаја машинског алата. Захваљујући јединственим предностима динамичког пригушења, гранитни лежајеви машинског алата ефикасно сузбијају вибрације при обради, оптимизују услове резања из референтне базе целе машине и директно побољшавају квалитет површине готових радних предмета.
Вибрација при обради у суштини се односи на резонанцију коју генерише структурни систем машине под дејством силе резања. Иако кревети од ливеног гвожђа пружају прихватљиву статичку крутост, њихови коефицијенти пригушења су релативно ниски. Када се достигну критични услови резања, енергија вибрација се тешко може брзо распршити. Вибрација се наставља појачавати и преноси на зону резања, формирајући периодичне трагове вибрација на површинама радног предмета. Чак и фино подешавање брзина померања и брзина вретена може само привремено избећи вибрацију унутар уског временског оквира процеса, не успевајући да фундаментално реши проблем на структурном нивоу. Насупрот томе, гранит има испреплетену густу унутрашњу кристалну структуру са много већим унутрашњим пригушењем од ливеног гвожђа. Када се вибрације генерисане резањем пренесу на кревет, енергија вибрација се распршује и брзо нестаје унутар камена, ограничавајући појачавање вибрација и услове за прекид самопобуђених вибрација како би се постигло глађе сечење.
Међутим, сам избор гранитног материјала не гарантује инхерентно сузбијање вибрација. Динамичке перформансе кревета резултат су синергије материјала, структурног дизајна и прецизне обраде. Приликом пројектовања гранитних кревета алатних машина, ZHHIMG спроводи свеобухватну динамичку симулацију целе машине. Ојачавајућа ребра, шупљине за смањење тежине и тачке ослонца су рационално распоређене у складу са оптерећењем вретена, смером силе резања и распоредом оса кретања. Природна фреквенција структуре је оптимизована уз контролу сопствене тежине како би се избегли уобичајени фреквентни опсези резања и спречила резонанција целе машине. За разлику од једноставних бланкова од пуног камена, наше структурно подударање појачава инхерентне предности пригушења гранита, слаби динамичке поремећаје који се преносе са вретена, кугличних вијака и линеарних вођица и спречава ширење вибрација навише до врха алата.
Различити процеси обраде имају различите захтеве за сузбијање вибрација. Глодање великом брзином, ултрапрецизно брушење и микрообрада оптичких компоненти изузетно су осетљиви на вибрације. Мање вибрације погоршавају храпавост површине и стварају видљиве таласасте текстуре. Машине алатке опремљене гранитним лежајевима имају стабилне референтне базе које смањују флуктуације микро-помештања на врху алата. Обрадци након обраде добијају уједначене текстуре површине и мање оптерећења за накнадно полирање. За обраду тврдих материјала и танкозидних делова, такви обрадци имају ниску инхерентну крутост и склони су подрхтавању изазваном вибрацијама резања. Капацитет пригушења вибрација гранитних лежајева смањује релативне вибрације између алата и обрадака, минимизирајући деформације танких зидова и дефекте крзања ивица и повећавајући принос готовог производа.
Многи произвођачи опреме погрешно схватају да се вибрације могу елиминисати само побољшањем статичке крутости. Статичка крутост мери деформацију под статичким оптерећењем, док је вибрације...динамички проблемЧак и са супериорном статичком крутошћу, недовољно структурно пригушење и даље лако покреће вибрације током сечења. Основна вредност гранитних кревета лежи у одличној динамичкој апсорпцији вибрација уз одржавање високе статичке крутости, задовољавајући и статичке и динамичке кључне индикаторе — ефекат који се тешко постиже једноставним задебљањем кревета од ливеног гвожђа. ZHHIMG бира гранитне бланкове високе густине са густином од приближно 3100 кг/м³. Довољно старење уклања заостале напоне како би се спречило померање структурних карактеристика након дуготрајног рада, обезбеђујући дугорочно стабилне перформансе сузбијања вибрације без слабљења током животног века опреме.
Током производње компоненти, ZHHIMG придаје велики значај тачности преклапања сваке референтне површине склопа на кревету. Интегрално преклапане референтне површине гарантују квалитет постављања вођица и модула вретена и смањују динамичко лабављење изазвано зазорима склопа. Одступање равности на референтним површинама ствара скривене зазоре након склапања. Ови зазори се више пута отварају и затварају под ударима сечења и изазивају додатне вибрације. Високо прецизне гранитне референце омогућавају глаткији рад покретних делова и додатно смањују секундарне изворе вибрација, формирајући двоструко сузбијање вибрације заједно са пригушивањем материјала. 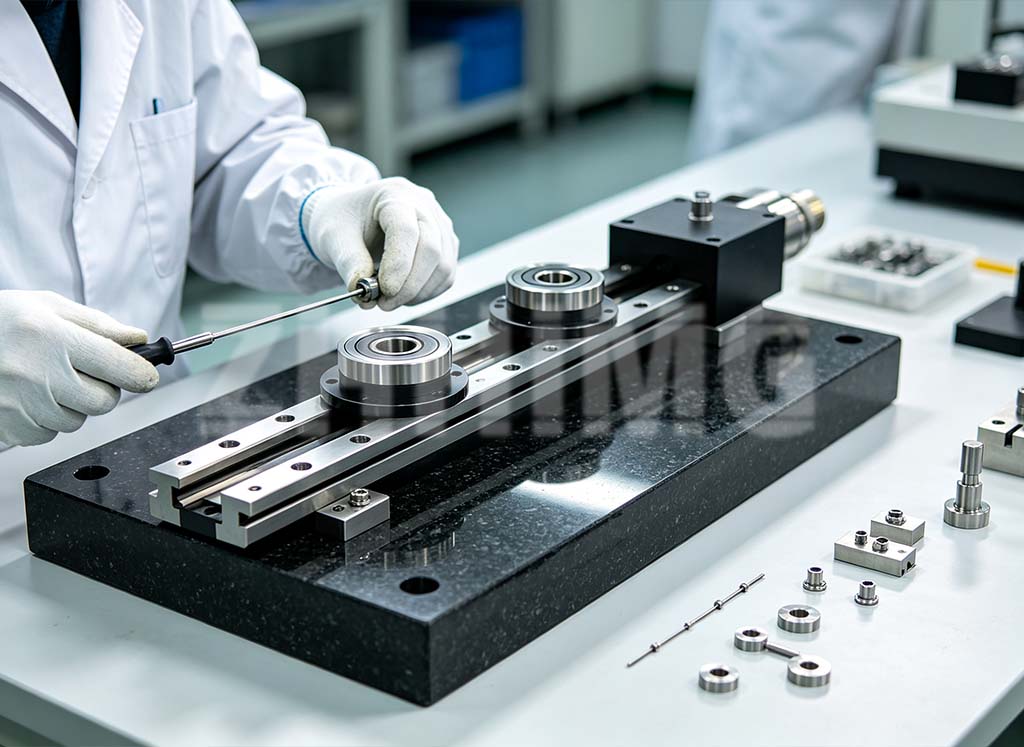
ZHHIMG не само да испоручује самосталне компоненте гранитних кревета, већ сарађује и са произвођачима комплетних машина на анализи динамичке симулације како би оптимизовао структурне шеме кревета за специфичне услове обраде. Ризици резонанције се предвиђају у фази евалуације пројекта. Облик кревета, распоред жлебова за смањење тежине и положаји ослонаца се прилагођавају типовима обратка и параметрима вретена купаца. Поред гранитних решења, можемо упоредити динамичке карактеристике алтернативних основних материјала као што су минерални одливци и упарити најприкладнију структурну шему за купце.
Главна предност гранитних лежајева алатних машина лежи у изванредним својствима динамичког пригушења. Они служе не само као статичке основе за ношење оптерећења, већ и као јединице за сузбијање вибрација за целу машину. Брзим расипањем енергије вибрација резања, ограничавањем вибрација обраде, смањењем трагова вибрација на површини на обрадцима и смањењем потрошње алата, они проширују процесни прозор за стабилно сечење, стално побољшавају квалитет обраде површине обрадка и испуњавају строге захтеве за топографију површине у ултрапрецизној обради.
Време објаве: 17. септембар 2026.